
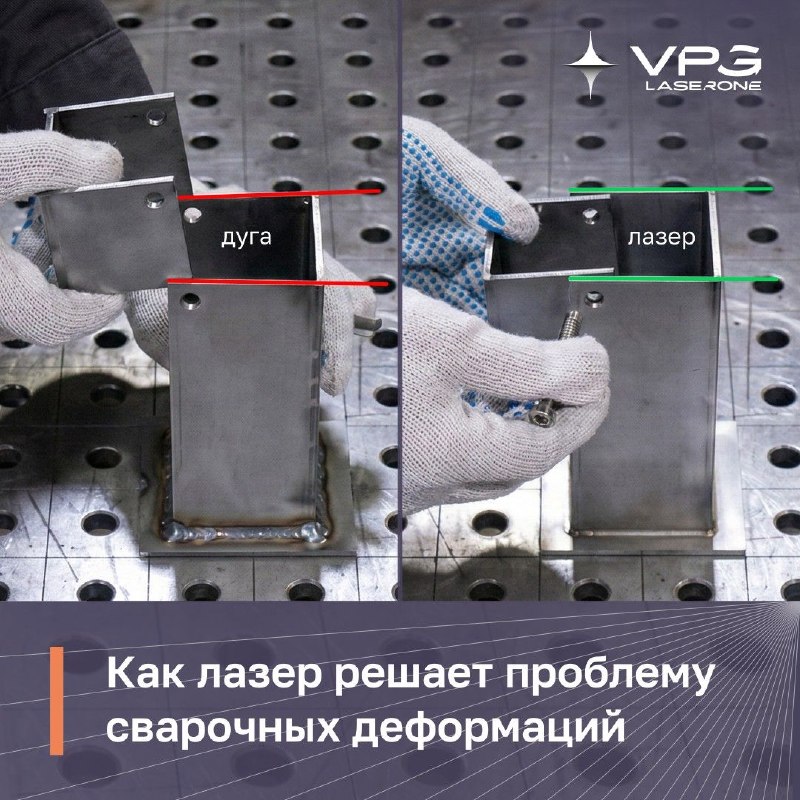
Знакома ли вам ситуация, когда на исправление деформаций после сварки уходит больше времени, чем на саму сварку? Факты: 🌟 До 20–30% времени производства сварных конструкций тратится на правку деформаций; 🌟 В отдельных случаях — до 40–50%, причём часто это ручные «кувалдные» операции; 🌟 Экономические потери отрасли исчисляются миллиардами рублей ежегодно. Какова причина? 💥 При сварке металл локально нагревается до 1400–1600 °C, расширяется, но холодные участки конструкции сдерживают это расширение. При охлаждении нагретая зона стремится сократиться, но уже деформированные соседние участки «не отпускают» её. Итог — остаточные напряжения, коробление, необходимость правки. Решение есть: лазерная сварка 💥 Волоконные лазеры позволили реализовать концепцию «холодной» сварки, при которой основная масса конструкции практически не нагревается. Всё благодаря концентрированному источнику тепла и «кинжальности» проплавления, которая позволяет выполнить сварку с уменьшением тепловложения от 3-5 раз. Что это даёт на практике? ✔ Минимальная постобработка — конструкции после сварки уже готовы; ✔ Снижение брака и повторных операций; ✔ Рост производительности и предсказуемость геометрии изделия. Главный технолог направления индустриальных лазеров VPG LaserONE, кандидат технических наук Николай Грезев подготовил развёрнутую статью с расчётами и практическими кейсами. 📖 Читайте полную версию в журнале «РИТМ Машиностроения» №1/2026 или на нашем сайте. Приглашаем к дискуссии! 🎯Сталкивались ли вы с проблемой сварочных деформаций в своей практике? 🎯Есть ли у вас успешный кейс внедрения лазерной сварки? 🎯Или вы готовы аргументированно защитить традиционную дуговую технологию? 🤝 Делитесь опытом в комментариях — обсудим! Мы в MAX 💬 Мы в Telegram 💬 Мы в RuTube 📺 #ЛазернаяСварка #СварочныеДеформации #Машиностроение #VPGLaserONE #ИнженерныеРешения #ТехнологииБудущего