
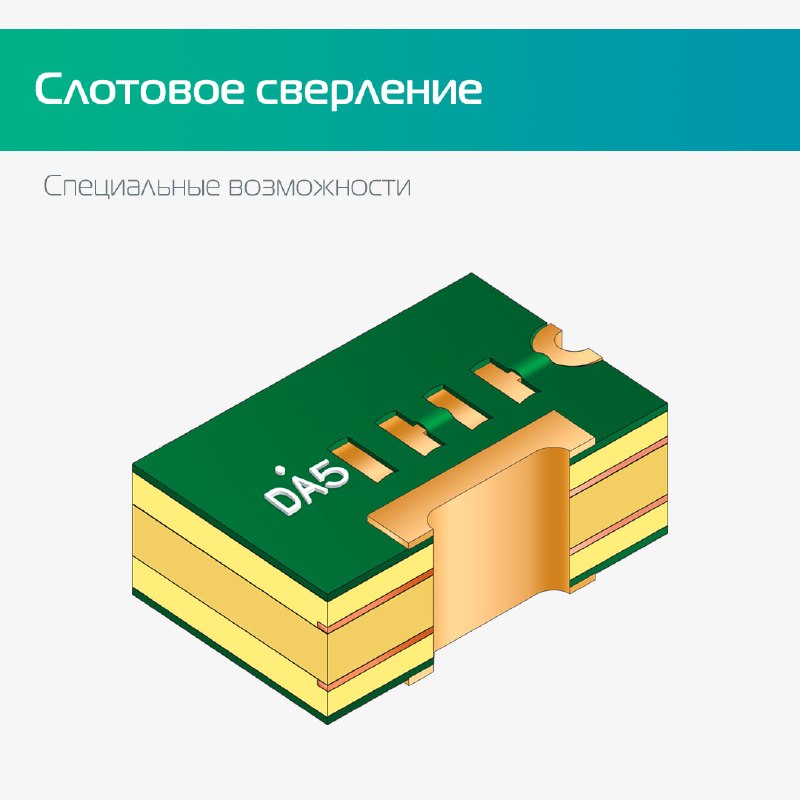
⚙️Слотовое сверление (Drill Slot) Слотовое сверление применяется для формирования линейных металлизированных и неметаллизированных пазов. Такой паз создается последовательностью сильно перекрывающихся отверстий, при этом неровность его стенок не превышает 12,7 мкм. По сравнению с фрезерованием этот способ позволяет выполнять пазы значительно быстрее, особенно при использовании инструмента малого диаметра. Дополнительное преимущество — возможность обработки пакета заготовок. В результате формируется качественная поверхность стенок, подходящая для последующей металлизации. Преимущества слотового сверления: ✅ внутренняя поверхность паза имеет микрорельеф, оптимальный для последующей металлизации; ✅ отсутствуют наволакивание и оплавление смолы; ✅ размер заусенцев на меди примерно на порядок меньше, чем при фрезеровании; ✅ паз формируется за один проход по всей длине рабочей части инструмента; ✅ возможно изготовление металлизированных пазов шириной от 0,5 мм и неметаллизированных — от 0,6 мм. Для выполнения таких пазов используются специальные слотовые сверла. От обычных свёрл они отличаются усиленной сердцевиной и другим углом заточки. Кроме того, при работе с ними применяются пониженные значения частоты вращения и скорости подачи. По принципу обработки слотовое сверло схоже с торцевой фрезой: резание осуществляется как режущей кромкой, так и периферийной поверхностью инструмента. Пазы шириной более 1,0 мм выполняются торцевыми фрезами. 📍Что необходимо учитывать при проектировании и заказе? Минимальная ширина металлизированного паза составляет 0,5 мм, неметаллизированного 0,6 мм. Допустимая длина паза — от 2,4d до 10d. Изготовление пазов шириной менее 0,5 мм технически невозможно. Если паз спроектирован с учётом указанных требований, дополнительные комментарии при оформлении заказа не требуются. Оформляйте заказы на изготовление и монтаж печатных плат в несколько простых шагов в Новом Личном кабинете Резонит. #впомощьконструктору