
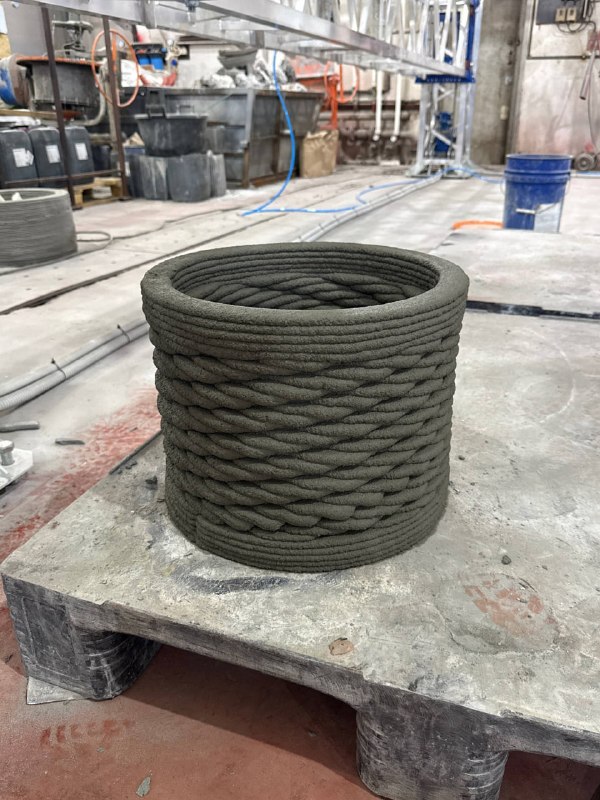
Зачем печатать, если можно залить в опалубку: отвечаем на примере маленькой вазы Недавно мы показывали, как печатали 37 вазонов весом 20 тонн за неделю. В наших социальных сетях под тем видео чаще всего спрашивали: зачем печатать? Не проще ли сделать форму и залить бетоном? Отвечаем на примере одной из самых простых наших позиций: маленькой вазы. Цифры проекта: — Диаметр 250 мм, высота 300 мм — Время печати: 12 минут — Вес: 12 кг — Наша цена отгрузки оптом: 1 000 рублей за штуку — В розницу такие вазы продаются за 2–2,5 тысячи рублей — Смесь: мешок на 2 вазона стоит 300 рублей На одной палете печатается 6 вазонов. За рабочую смену принтер спокойно выдаёт 6 палет — это 36 изделий, и 12 минут на штуку укладываются в смену с запасом. Вазы уезжают упакованными на палетах в садовые центры и на базы в другие города. Присутствие человека в процессе печати почти не требуется: маленькие декоративные изделия не нужно армировать. Когда пора засыпать смесь, включается красный индикатор и звуковое информирование (его можно отключить). В таком формате один оператор параллельно может спокойно работать на 3-х принтерах. Засыпку смеси тоже можно автоматизировать с помощью пневмотранспорта по аналогии со строительным принтером, но для цеха особого смысла нет, так как производители отгружают смесь пока только в мешках (в биг-бэгах пока не отгружают). Теперь «классический» способ. Нужна форма: опалубку для похожей вазы подрядчики нам посчитали за 59 000 рублей без НДС. Дальше начинается арифметика цикла: необходимо замешать бетон, залить, дать застыть. После заливки маленькие изделия 8–9 часов нельзя трогать до снятия опалубки. Поэтому за сутки получается максимум 2 вазы из одной формы. То есть, для обеспечения скорости производства одного принтера Вам нужно 18 опалубок. Концепция поточного производства в 3D печати простая: если принтер печатает больше двух одинаковых изделий в смену, то он быстрее литья. Даже если не учитывать время на изготовление опалубки. #rvs3d_экспертиза